Содержание
Свойство полипропилена
Полипропилен – продукт полимеризации двух газов: этилена и пропилена. Их смешивают в определенной пропорции. В результате можно получить гранулы, из которых делают трубы. Делается это экструзией.
Характеристики материала приведены в таблице:
| Показатель | Значение |
| Диапазон рабочих температур | -10 — +90 градусов |
| Температура плавления пластика | 149 градусов |
| Номинальное давление | 1,5-2,5 атмосферы |
Указанные характеристики подходят для холодного водоснабжения. Благодаря армированию стекловолокном или алюминием можно получить изделия, подходящие для батарей и горячего водоснабжения.
Как правильно спаять полипропиленовые трубы, инструкции, советы и рекомендации

Правильный выбор и грамотное его подключение обеспечат долговечность сантехнических и тепловых систем отопления.

Для труб холодного водоснабжения применяют трубы без армированного элемента со следующей маркировкой:
- PN 10 – продукт рассчитан на температуру жидкости до 20 градусов при использовании в системах теплого пола до 45 градусов при максимальном давлении в системе до 1 МПа;
- PN 16 – изделие используется при подаче горячей и холодной воды при температуре жидкости до 95 градусов и давлении до 1,6 МПа.
Изделия с более высокими тепловыми характеристиками и возможностью работы в системах горячего и холодного водоснабжения с высоким давлением маркируются индексами:
- PN 20 используются в условиях температуры до 95 градусов и максимального давления до 2 МПа.
- PN 25 используются в системах водяного отопления. Имеют усиленную составляющую, что значительно повышает прочность. Рабочая температура до 95 градусов и максимальное давление до 2,5 МПа.
Помимо труб, для монтажа системы необходимы соединительные элементы, позволяющие создать комплексную систему отопления или водоснабжения с учетом всех необходимых требований для каждого отдельного случая.
Фитинги и муфты — виды и назначение

При прокладке водопровода используются специальные муфты и фитинги различной формы для соединения участков магистрального водопровода. Они прямые и угловатые.
Для байпаса применяют байпасные фитинги различной конфигурации, а также фитинги для перехода полипропиленовых труб к другим соединителям водопроводной системы, например, гибкие соединения, ведущие к точкам водоразбора, кранам, смесителям.
Перед монтажом водопроводной или отопительной системы составляется чертеж, в котором учитываются все повороты, ответвления и подключения к источникам потребления. Это помогает рассчитать требуемый тип и количество муфт и аксессуаров. После приобретения всех элементов приступайте к монтажу конструкции.
Техника мягкой пайки заключается в нагревании материала соединяемых поверхностей до его расплавления с последующим соединением и фиксацией. Для проведения этих работ необходимо подготовить специальные инструменты.
- Специализированный сварщик.
- Ножницы для резки полипропиленовых труб.
- Приспособление для очистки армированной части труб — шейвер.
- Обезжириватель на спиртовой основе.
А еще понадобится рулетка, нож, уголок, ненужная тряпка, напильник или шкурка, маркер.
Паяльник

- Ручной тип предназначен для сварки деталей труб малого диаметра до 65 мм. Бывают двух типов: цилиндрические и мечевидные. Используется в бытовых целях, отличается невысокой стоимостью и компактным внешним видом.
- Механический тип: представляют собой автоматические или полуавтоматические сварочные станции для монтажа труб большого диаметра более 63 мм. Выравнивание и соединение элементов осуществляется с помощью специальных приспособлений, основанных на гидравлическом или механическом принципе действия. Такой сварочный аппарат большой и дорогой, предназначен для использования как в помещении, так и в полевых условиях.
Для монтажа системы отопления, водоснабжения в квартире или доме к нему применяется ручной сварочный аппарат и насадки. Сопла поставляются со сварочным аппаратом и доступны в различных размерах, чтобы соответствовать производственным стандартам для труб диаметром до 63 мм. Каждая насадка соответствует с одной стороны внутреннему диаметру, с другой стороны внешнему диаметру трубы того или иного стандарта. Форсунки покрыты тефлоновым напылением. Это облегчает освобождение нагретой части изделий для дальнейшей сварки.
Ножницы
Инструмент, позволяющий резать полипропиленовое изделие под углом 90 градусов к вектору длины трубы, сохраняя при этом равномерную режущую кромку. Это очень важно для надежности паяных соединений.
Шейвер
Это приспособление для правильного снятия армированного слоя. Позволяет равномерно и на необходимую глубину очищать наружный диаметр изделия из чистого полипропилена в трубах с усиленным армированием.
Обезжиривающее средство
Он необходим для сплавления качественных изделий и герметичного соединения конструкции.
Пайка полипропиленовых труб

Сварка полипропиленовых труб не сложна, но требует аккуратности и аккуратности при соблюдении некоторых технологических требований. О том, как правильно сварить полипропиленовые трубы, будет рассказано ниже. Элементы соединяют раструбной сваркой с одновременным нагревом наружной части трубы и внутренней части муфты или фитинга сварочным аппаратом с использованием насадки, соответствующей размерам свариваемых элементов.
После нагрева до необходимой температуры детали вынимаются из сопла и быстро соединяются и образуют монолитное целое, иначе говоря, сплавляются между собой.
Метод называется диффузионным, так как детали после нагрева могут беспрепятственно соединяться. После застывания образуется герметичный шов.
Для правильного качественного соединения элементов трубопровода потребуется провести ряд подготовительных работ.
Перед началом монтажа трубной конструкции необходимо правильно разрезать трубы, чтобы не возникло проблем со стыковкой элементов. Все надрезы в материале следует делать ножницами под углом 90 градусов. Они позволяют сделать максимально точный рез с ровным краем.
Затем нужно разметить размеры соединяемых поверхностей. Для этого определяют глубину прогрева насадки или муфты, отмечая карандашом или маркером глубину патрубка. На трубе делается отметка такого же размера.
Подготовка сварщика заключается в установке аппарата на рабочий стенд. К поверхности нагрева крепятся насадки, соответствующие диаметру собираемых деталей. Крепежные элементы должны относительно легко попадать в нагретые сопла.

Оптимальная температура нагрева устанавливается на ручке регулировки температуры паяльника, обычно она составляет 210-260 градусов, полипропилен начинает плавиться при 170 градусах. Соединяемые детали одновременно помещаются в нагретые сопла на отмеченную маркером глубину.
Дождавшись размягчения поверхностей (необходимое для этого время можно определить по специальным унифицированным таблицам) детали соединяют между собой на отмеченную глубину. Элементы соединяются с небольшим усилием, но без вращения вокруг своей оси; это категорически запрещено и нарушит герметичность сплава нагреваемых поверхностей.
Температурные параметры монтажа
Температура сварки полипропиленовых труб зависит от диаметра и толщины изделия и начинается от 170 градусов. Для удобства расчета времени отопления существуют специальные таблицы. Ниже приведены временные параметры нагрева основных диаметров труб, применяемых при монтаже бытовых систем отопления или водоснабжения до температуры нагрева сварочного агрегата 240 градусов.
| Стандартные диаметры труб, соединительные фитинги в миллиметрах | Время нагрева в секундах | Время соединения соединяемых частей | Время фиксации для охлаждения детали |
| шестнадцать | 5 | 4 | два |
| двадцать | 5 | 4 | два |
| 25 | 7 | 4 | два |
| 32 | 8 | 6 | 4 |
| 40 | 12 | 6 | 4 |
Используя оптимальные параметры нагрева, соединения и охлаждения соединяемых элементов, они обеспечивают надежную сварку полипропиленовых труб и других деталей труб.
Трубопровоы холодного водоснабжения
Для монтажа холодного водоснабжения можно использовать любую полипропиленовую трубу, в том числе марок PN 10 и PN 16. Эти модели имеют тонкие стенки и требуют аккуратного обращения при стыковке литых деталей, для их соединения прилагаются минимальные усилия.
Также необходимо строго соблюдать необходимое время нагрева соединяемых деталей. Для холодного водоснабжения, как правило, используются неармированные трубы, поэтому дополнительная обработка соединительных концов не требуется.
Перед началом монтажа основной рамы лучше всего сначала сделать несколько пробных соединений для выбора оптимальной температуры нагрева паяльника.
Трубопроводы тепловых магистралей и горячего водоснабжения
Проходящая по трубам горячая вода вызывает небольшое расширение материала и, как следствие, увеличение длины изделия. Чтобы компенсировать это явление при монтаже, необходимо время от времени сгибать леску в П-образную форму.
Высокие температуры воды также требуют установки специализированных армированных труб, которые изготавливаются немного больше диаметра, необходимого для стыка. Аккуратно срежьте лишний слой материала бритвой. Это необходимо для компенсации расширения по ширине трубы при нагреве.
Остальные действия происходят так же, как и при подключении к холодному водоснабжению.
Ремонт вышедших из строя участков магистрали

Метод холодной сварки
Этот способ соединения элементов трубопровода подходит только для холодной воды низкого давления. Контактные поверхности обезжириваются.
Наносится специальный клей, продаваемый в строительных магазинах, элементы соединяются и фиксируются на тридцать секунд. Трубка будет готова к использованию уже через час.
Этот способ ненадежен и не создает монолитного соединения деталей.
Полипропиленовые трубы являются хорошей альтернативой классическим, стальным или чугунным трубам. Монтаж водоснабжения и теплоснабжения с его помощью прост, не трудоемок и недорог. По этой причине данные изделия заняли подобающее им большое и заслуженное место в своем сегменте строительного рынка.
Способы соединения полимерных труб
Существует несколько методов проведения такой операции, как сварка пластиковых труб. Остановимся на каждом подробнее.
Стыковая пайка
Это соединение изделия одинакового внутреннего и внешнего диаметра. Последовательность следующая:
- Обрезка концов для идеальной посадки, для этого используется триммер-триммер.
- К торцу прижимается плоский нагреватель. Он выдерживает определенное время, чтобы расплавиться.
- Снимите нагреватель и прижмите концы друг к другу, подержите, пока не остынет. Происходит процесс полимеризации и формирования шва.
Для получения качественного соединения применяют специальные приспособления машинного типа для стыковой сварки. Такие устройства выбирают для работы профессионалы. На отечественном уровне этот метод практически не применяется для полипропиленовых компаундов.
Муфтовая пайка
Муфтовая сварка полипропиленовых труб чаще всего применяется для их прокладки в квартире или жилом доме. Здесь используются две детали: муфта и труба. Внутренний диаметр муфты должен соответствовать наружному диаметру трубы. Муфтой может быть кусок трубы, тройник, колено, кран или другой фитинг.
Сварка осуществляется с помощью приспособления, с одной стороны которого находится муфта, с другой — оправка. В муфту аппарата вставляется трубка, на оправку надевается муфта, с помощью которой производится соединение. Осуществляется одновременный нагрев торцов. Важно не превышать время нагрева, чтобы вся стена не расплавилась.
После нагрева обе заготовки одновременно вынимаются из нагревателя, труба вставляется в гильзу на размеченную глубину. Дополнительное охлаждение приводит к процессу полимеризации контактных поверхностей и их сварке.

Пайка с помощью электрофитинга
Сварка полипропиленовых труб электрофитингом осуществляется с помощью сцепного устройства, оснащенного электрическим кабелем. Муфта надевается на трубу и соединяется с нагревателем. Он нагревается до температуры 260 0 С, плавится и происходит сварка. Затем устройство выключается и отсоединяется от аксессуара. После остывания соединения образуется прочный контакт.

Другие способы пайки
Одним из способов соединения полипропиленовых труб является так называемая холодная сварка. Это делается с помощью клея на органическом растворителе. Его нанесение на поверхность пластика вызывает размягчение пластика. Обработанные участки необходимо сразу склеивать, так как клей быстро испаряется. Этот метод применяется для соединения деталей из ПВХ, малопластичных при нагреве.

Соединение труб с использованием электрофитингов
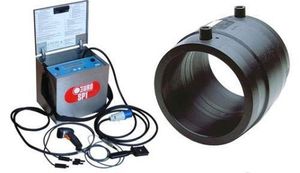
Электрическая инсталяцияЭлектроарматура представляет собой различные соединители специальной конструкции, внутри которых находятся встроенные электронагреватели с внешними контактами.
При монтаже трубы вставляются и закрепляются в электроустановке. Сварочный аппарат подключается к внешним контактам электроприбора кабелями, подающими на него питание в заданном автоматическом режиме в течение определенного времени.
В результате работы встроенного электронагревателя внутренняя поверхность электрофитинга частично оплавляется, а к соединительному элементу приваривается ПП-труба.
Преимущества этого метода:
- быстрый и технологически простой процесс сварки труб.
Отказ:
- высокая стоимость соединительных принадлежностей и сварочного аппарата.
Сварка полипропиленовых труб электрофитингами применяется строительными компаниями при выполнении больших объемов работ. В домашних условиях этот метод практически не используется.
ЧИТАЙТЕ ТАКЖЕ: Соединение труб сваркой
Влияние ошибок на качество сварки
Специалисты отмечают, что наиболее распространенными ошибками является пренебрежение требованиями к подготовке труб и нормами времени. Обезжиривание часто пропускают, не обращая внимания на состояние кромок, чистоту и сухость. Такие ошибки приводят к нарушению прочности соединения.

Распространенные последствия ошибок, допущенных при сварке
Перегрев стенок полипропиленовых труб приводит к сужению внутреннего диаметра узлового соединения. Также бывает при чрезмерном сжатии. Обычно прочистить воздуховод невозможно. И такая неисправность, наряду с искажениями, является причиной разрыва или закупорки канала.
В редких случаях досрочный выход из строя конвейера оправдывается разными материалами по отношению к производителю. Это происходит даже после профессиональной установки. Причина в том, что каждый производитель работает по своей технологии, использует свой рецепт. В результате трубы могут иметь разную скорость нагрева, закрепления и охлаждения. Поэтому стоит использовать заготовки с фурнитурой одного производителя.
Процесс сваривания
Перед началом работы нужно поставить на сварочный аппарат насадки, соответствующие размеру труб, а затем включить его и настроить. Здесь нужно знать, при какой температуре сваривать полипропиленовые трубы. Большинство производителей указывает рабочую температуру 260-270 ºС, выше ее повышать не стоит, иначе перегрева не избежать. Недогрев также чреват некачественными и негерметичными соединениями, где быстро образуется течь.
Следует понимать, что время нагрева, диаметр изделий и температура сварки взаимосвязаны. В таблице указаны интервалы времени сварки при стандартной температуре 260 ºС.
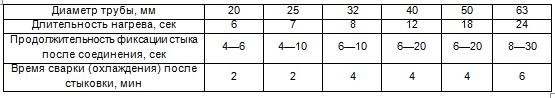
Примечание. Продолжительность сварки — это время, которое проходит до полного затвердевания пластика, после чего соединение приобретает максимальную прочность.
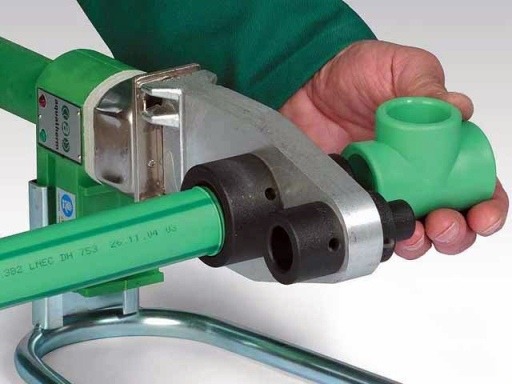
Как только плита схватится, приступаем к сварке, следуя инструкции по сварке полипропиленовых труб:
- Взяв в одну руку трубку, а в другую штуцер, вставляем их в сопло паяльника, нагретое одновременно с двух сторон, не вращая вокруг своей оси.
- Следим за временем.
- Аккуратно снимите обе соединенные части тефлоновой насадки, опять же, не вращая.
- Аккуратно вставить трубку в фитинг до метки, не поворачивая, и зафиксировать на время, указанное в таблице, после чего соединение готово. Более подробно операция показана на видео:
Правильно пользоваться паяльником удобнее, когда он установлен на столе, поэтому рекомендуется предварительно пропаять несколько учебных стыков. После этого можно собрать все возможные узлы с короткими участками в удобном положении. Далее идет прокладка дорог с соединением тройников на свои места, тут уже будет сложнее. С одной стороны прокладываемой трубы нужно будет поставить разогретый паяльник, а с другой стороны будет натягиваться тройник, поддерживая аппарат весом. Затем с обеих частей снимается паяльник и они соединяются.
При прокладке магистральных труб соблюдать последовательность монтажа секций и элементов. Начинайте собирать систему от источника тепла и идите до конца, а для соединения двух полипропиленовых труб старайтесь использовать только тройники, от которых будут идти отводы к батареям. Используйте для этой цели муфты, когда нельзя поступить иначе. Избегайте стыков в труднодоступных местах, иначе для их выполнения придется работать двумя паяльниками одновременно, чтобы одновременно нагревать соединяемые детали.
Подсказка. Многие производители полипропиленовых систем разрабатывают собственные инструкции по монтажу своей продукции. Оттуда можно почерпнуть много полезной информации, пользуйтесь.
Необходимый инструмент для пайки полипропиленовых труб малого диаметра
Термодиффузионный метод, применяемый для сварки полипропиленовых элементов, осуществляется путем их нагрева специальными приспособлениями, обычно называемыми сварочными аппаратами или утюгами. Конструктивно установка представляет собой стальной корпус со встроенным нагревательным элементом, к которому прикручены цилиндрические нагреватели (насадки), размеры соответствуют стандартным наружным диаметрам полипропиленовых труб.
Температура устанавливается механическим термостатом и двумя переключателями; в более современных устройствах установлен электронный индикатор температуры с управляемым процессором нагревом. Большинство утюгов имеют плоскую форму, менее распространенная разновидность имеет круглый нагревательный элемент, насадки которого фиксируются двусторонними прижимными винтами.
Помимо утюга для сварного монтажа полипропиленовой линии потребуется следующий инструмент:
- Ножницы. Предназначены для резки полипропиленовой трубы, часто идут в комплекте со сварочным инструментом.
- Карандаш и рулетка. Инструмент, а также уголок и нож служат для точного измерения и контроля расположения участков реза, устранения внутренней фаски.
- Комплект соединительных аксессуаров. Включает в себя прямые и угловые муфты, тройники, краны, резьбовые фитинги и другие фитинги, используемые для изменения направления или подключения сантехнических приборов к основной трубе.
- Средства бытовой химии. Вещества могут понадобиться для обезжиривания свариваемой поверхности и очистки ее от загрязнений.


Рис. 3 инструмента для работы с PPR
Особенности труб, учитываемые при монтаже
Для правильного выбора способа сварки пластиковых труб необходимо учитывать не только их диаметр, но и толщину стенки. Поэтому перед началом работы необходимо уточнить реальную толщину стенки выбранного изделия путем разметки и замеров (для проверки).
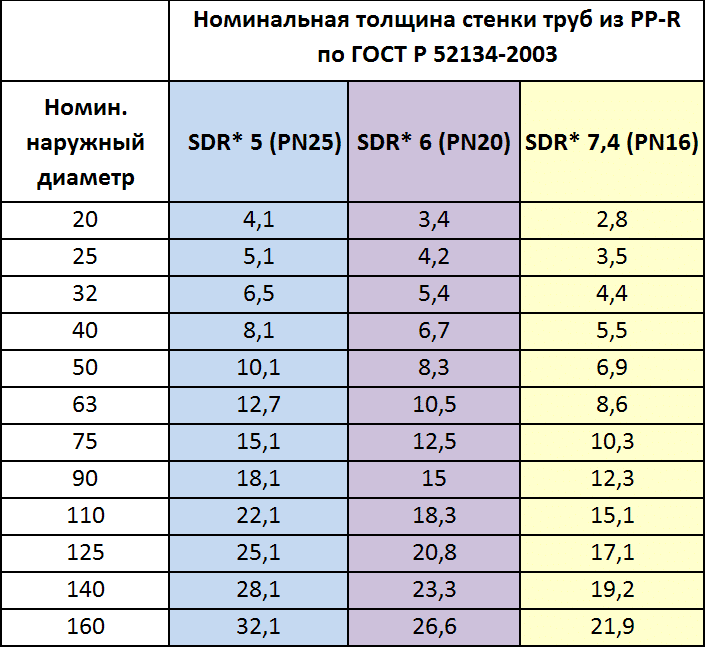
Для нормальной работы необходимо в зависимости от маркировки уточнить данные в нормативном документе.
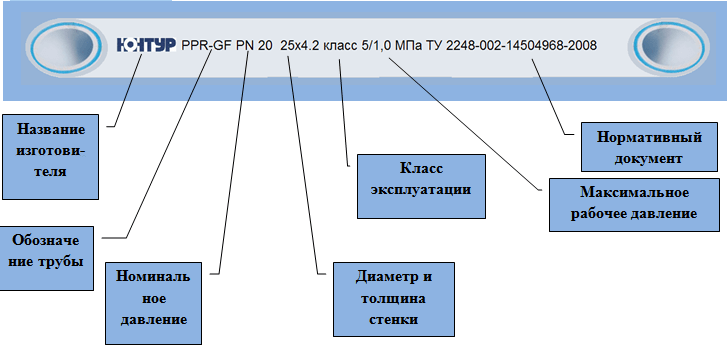
В целом технические данные на напорные трубы из термопластов стандартизированы ГОСТ Р 52134-2003. Однако у каждого производства есть свои нюансы, и этот стандарт вообще не работает в отношении иностранных производителей. Поэтому лучше уточнить допустимый диапазон температур (рабочий и аварийный), они не должны превышать температуру сварки.
Также на основании полученных сведений необходимо уточнить продолжительность нагрева при сварке подготовленных пластиковых труб и температуру нагрева, а также время остывания деталей.
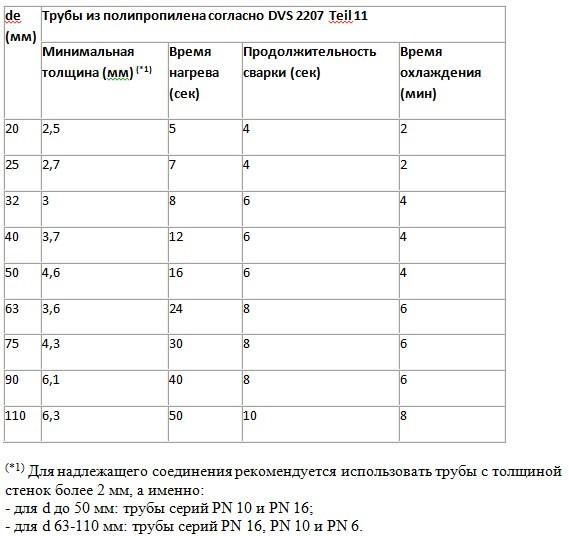
Также с учетом увеличения толщины стенки с увеличением номинального наружного диаметра по таблице определяют ширину сварного пояса, то есть длину нагреваемого участка. Для труб и фитингов она должна быть одинаковой, так как необходима диффузия (взаимопроникновение частиц материала на молекулярном уровне) по всей площади соединения. Определить ширину приварной планки (глубину вставки трубы в муфту) и размер фаски можно по таблице.
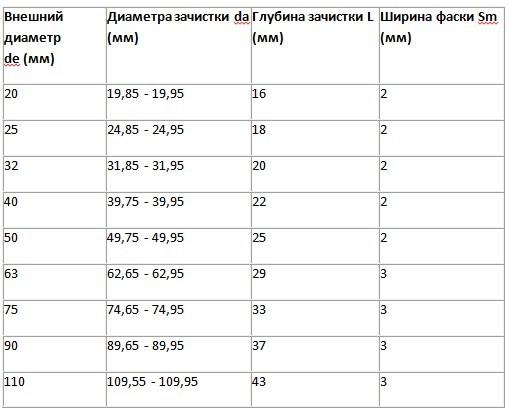
Максимальная глубина погружения (фактическая ширина свариваемой ленты) без отслаивания.
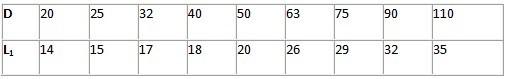
На основании данных о типе пластика выставляется нужный уровень нагрева сварочного аппарата, точнее, ТЭНов – подобранных насадок.
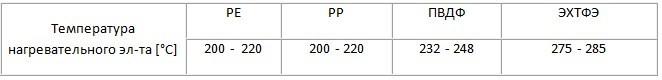
В некоторых случаях температура сварки полипропиленовых труб составляет не 200…220 градусов Цельсия, а около 260 градусов, это нужно уточнять у производителя или продавца.
Виды труб
Полипропиленовые трубы имеют определенные характеристики. Они различаются по структуре и назначению.
Для водопровода
Трубы с маркировкой PN 10 подходят для холодного водоснабжения. Их можно использовать для устройства теплых полов с нагревом до 45 градусов. Такие изделия отличаются тонкими стенками. Модели с маркировкой PN 25 подходят для горячего водоснабжения.
Для отопления
Модели с маркировкой PN 16 используются для систем отопления низкого давления. Изделия PN 20 считаются универсальными. Они допускают подачу воды с температурой не более 85 градусов. Изделия с маркировкой PN 25 также можно использовать в системах отопления.
Как выполняется пайка полипропиленовых труб в труднодоступных местах – проверенные опытом способы
При монтаже новых полипропиленовых труб взамен устаревших металлических систем может возникнуть ситуация, когда трубы необходимо соединить сваркой в местах, не отвечающих условиям проведения такой операции.
Поэтому для самостоятельного обновления трубы требуются определенные знания, помогающие организовать сварку полипропиленовых труб в неудобном месте, используя для этого вспомогательные инструменты.
Инструменты для работы
Выполнить качественное соединение элементов трубопровода помогает специальный сварочный аппарат для полипропиленовых труб и набор тефлоновых насадок. С помощью паяльника можно легко выполнить пайку в любом месте трубы. С помощью насадок можно соединять элементы труб, имеющие разный диаметр.
Также для сварки полипропиленовых труб в труднодоступных местах потребуются следующие инструменты:
- Приспособление для резки полипропиленовых труб (чаще всего в комплекте с резаком идет паяльник).
- Раствор, позволяющий обезжирить место сварки.
- Набор соединительных элементов.
Также необходимо подготовить рулетку, линейку и карандаш, а также уголок и нож. В некоторых случаях может понадобиться тряпка.
Способы сварки полипропиленовых труб
Сварка труб в труднодоступных местах может осуществляться разными способами, в зависимости от рабочего диаметра труб:
- Сварка встык применяется для соединения труб с толщиной стенки не менее 4 мм и диаметром до 50 мм. В быту этот метод используется очень редко.
- Раструбный метод применяется при соединении труб диаметром до 40 мм. Для работы требуется специальный сварочный механизм, оснащенный центрирующим устройством.
- При сварке внахлестку к трубе под углом 90 0 приваривают посредством стыкового соединения специальную муфту внахлестку. Седло сверлится и к стыку приваривается кусок трубы, получая на выходе Т-образный переходник.
Сварка в труднодоступных местах
Сваривать труднодоступные места полипропиленовых изделий намного сложнее, чем прямолинейные. Создание благоприятных условий труда в таких местах требует приложения достаточного количества усилий.
К «неудобным» местам относятся:
- Потолочное пространство.
- Углы комнаты.
- Скудные условия для размещения сварщика.
При сварке полипропиленовых труб в труднодоступных местах под потолком нужно подготовить место, где будет стоять сварочный аппарат при ручном формировании соединения. Для этого можно пригласить помощника или подвесить устройство на заранее подготовленный специальный крючок.
Если трубы расположены очень близко к стене, применяется специальный прием: паяльником попеременно прогреваются прямые и сопрягаемые части образовавшегося стыка. При этом нагрев должен достигать таких пределов, чтобы первая нагреваемая секция не успевала остыть, пока греется ответная часть.
Особенности пайки в углах
Чтобы решить вопрос, как сварить полипропиленовые трубы в труднодоступных местах, например, в углах, нужно знать особенности таких соединений. Стыковка элементов труб в углах помещения осуществляется с помощью заготовок, обрезанных под углом 90 0 . При этом важно, чтобы их концы были тщательно зачищены и обработаны обезжиривающими средствами. Использование специальных угловых переходников и фитингов способствует формированию плавных переходов элементов труб при угловом соединении.
Формирование угловых соединений в трубах, расположенных на небольшом расстоянии от стены, также осуществляется путем последовательного прогрева прямой и противоположной частей. При этом особое внимание следует уделить глубине входа элемента трубы в корпус уголка. Для обеспечения высокой точности необходимо сделать подходящую отметку маркером или карандашом.
Решение вопроса, как сварить полипропиленовые трубы в труднодоступных местах, требует внимательного отношения и точного выполнения всех действий. Элементы сцепления даже с небольшим дефектом подлежат замене новыми деталями. По мнению специалистов, при выполнении соединений в труднодоступных местах не стоит выключать сварочный аппарат, лучше, если он будет постоянно включен.
Типы соединения полипропиленовых труб
Многих интересует, как правильно пользоваться сварочным аппаратом для пластиковых труб. Для начала необходимо выбрать тип сварки.
Муфтовая сварка
Метод прост. В этом случае для фиксации труб одного диаметра используется специальный элемент – муфта. Он имеет немного меньший диаметр. Во время сварки внешняя поверхность трубы и внутренняя поверхность муфты нагреваются и плавятся.
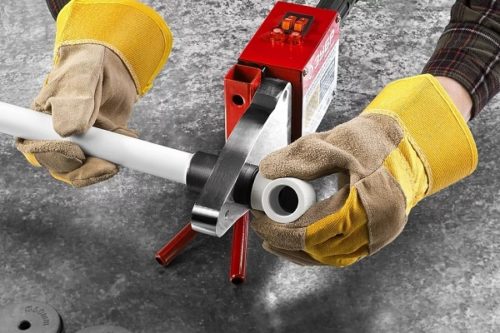
Метод муфты считается популярным видом сварки
Стыковая сварка
Этот метод используется в производственных условиях. При этом стороны необходимо оплавить и стыковать между собой. Для получения хорошего результата требуется идеальное выравнивание.
Примечание! Полученная связь не очень прочная. Поэтому этот способ сварки не очень распространен среди мастеров.
Холодная сварка
Этот метод предполагает использование клея. В этом случае на трубу наносится специальный состав с сильным растворителем. Он помогает смягчить полипропилен, что позволяет вставлять элементы друг в друга. В этом случае связь не очень сильная. Также клей долго сохнет.
Специфика пайки труб из полипропилена
Нагревание полипропилена помогает смягчить его. При этом его частицы попадают в соседние элементы. После охлаждения материал становится твердым и устойчивым к повреждениям. Как сварить полипропиленовые трубы с помощью сварочного аппарата? Чтобы сварить такие изделия, нужно учитывать следующие особенности:
- нагревание материала до состояния вязкой текучести;
- сварочные изделия из тех же материалов;
- прочно прикрепите концы и фурнитуру;
- выровнять материал за несколько секунд, так как полипропилен быстро твердеет.
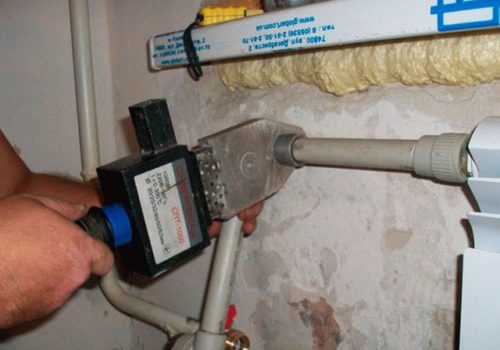
Сварка полипропилена имеет определенные особенности
Пайка труб на сложных участках
При сборке водопроводной или отопительной системы сложной конфигурации могут возникнуть проблемы с доступом к месту пайки. Как сварить полипропиленовые трубы в труднодоступных местах?
Сварка (сварка) полипропилена в неудобных и труднодоступных местах. Посмотреть это видео на YouTube
 В процессе подготовки требуется условно разделить всю сеть на отдельные узлы, которые можно соединить на верстаке, после чего готовые ответвления припаиваются к системе в двух-трех точках. Следующие области могут считаться сложными для установки:
- трубы проложены под потолком;
- в местах, где невозможно разместить паяльник.
Лучший способ избежать трудностей в этом случае – не допустить их возникновения. Для этого приходится думать в порядке сборки, изготавливая сложные детали на верстаке, а не вручную. Если такой возможности нет, лучше использовать электрические аксессуары.
В целом появление затруднений такого типа является следствием ошибок проектирования. Производственная мощность объекта – главное условие для проектировщика.
Порядок выполнения пайки
Многих мастеров интересует, как сварить пластиковые сантехнические трубы паяльником. При этом необходимо учитывать многие особенности.
Подготовка к свариванию
Перед установкой новых труб необходимо нарисовать схему трубопровода. Чтобы не подгонять размеры изделий, нужно заранее измерить длину трубы. Когда для соединения используются муфты, стоит оставить некоторый припуск на установку.
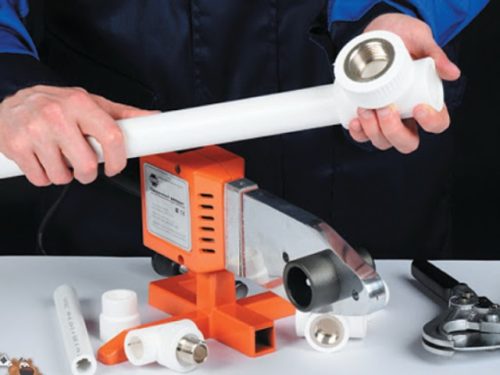
Перед сваркой нужно подготовить все необходимое
Подготовка оборудования
Паяльник нужно ставить на ровную площадку, чтобы он случайно не опрокинулся. Сопла необходимого диаметра необходимо располагать рядом друг с другом. Нагревательный элемент равномерно нагревается до определенной температуры. Чтобы сварить пропилен, нужно работать прибором, нагретым до 260 градусов.
Подготовка труб к свариванию
Как сварить полипропиленовые трубы для отопления своими руками паяльником? Для начала края необходимо обрезать специальными ножницами. Делается это под прямым углом. После этого место среза необходимо отшлифовать и обезжирить. Для этого используйте мыльную воду.
Важно! Не обрабатывать трубы растворителями, водкой, бензином, ацетоном. Агрессивные составы приводят к коррозии полипропиленовой поверхности.
Разогрев полипропилена
При прогреве труб нужно контролировать глубину. Важно контролировать время нагрева. В противном случае существует риск деформации поверхности. Это приведет к деформации геометрии. В результате невозможно будет соединить детали без пробелов.
Особенности пайки
Варить полипропиленовые трубы требуется быстрыми движениями. При этом необходимо прикладывать нагретые фрагменты друг к другу. Важно учитывать, что отрезок трубы должен входить в фитинговую втулку на необходимую глубину.
Примечание! Исправить положение можно за 2-4 секунды. При этом не допускается сгибание или скручивание фрагментов.
Охлаждение и проверка герметичности
Шов не должен охлаждаться принудительно. Колебания температуры могут привести к появлению трещин и перекосов в зоне сплавления.
Как не допустить ошибок
Качество сварки может быть нарушено несоблюдением технологии. Чтобы не заменять отдельные участки или всю трубу, рекомендуется:
- не работать при низких температурах воздуха;
- не превышайте время нагрева;
- не перекручивайте соединительные детали при снятии их с форсунок;
- не прилагайте чрезмерных усилий при стыковке;
- не используйте насадки с поврежденным покрытием;
- очистить и обезжирить поверхности;
- не сваривайте металлические трубы рядом с фитингами из полипропилена, которые могут расплавиться при нагревании.

Как подготовить паяльник к работе
Во-первых, сварочный аппарат должен быть хорошо закреплен. Когда начинается нагрев, на детали оказывается давление, которое передается на сварщика. Чтобы было удобнее работать, важно следить за тем, чтобы устройство было стационарным.
На инструмент надевается нагревательная пара. Далее выставляется нужная температура нагрева, подается напряжение. При раструбной сварке ПП труб температура нагрева должна быть в пределах 260 ± 10 °С, что выше значений, при которых полипропилен становится вязким и текучим.
Поэтому происходит быстрое расплавление верхнего слоя трубы вместе с фитингом. В результате деталь легко снимается без прогрева всей толщины стенки. При другой температуре, когда элементы размягчатся, произвести соединение будет невозможно.
Температура паяльника и время сварки
Температура сварки труб ППР одинакова для всех видов арматуры и всех диаметров и составляет 260 ℃. Эта температура должна быть установлена на термостате сварщика и всегда соблюдаться. В процессе работы можно случайно перевернуть термостат, поэтому рекомендую время от времени заглядывать в него. Двести шестьдесят градусов по Цельсию, плюс-минус несколько градусов, температура не должна быть слишком высокой!
Некоторые «ухари» для повышения скорости выставляют температуру 300℃ (нормально максимум для паяльника). Скорость сварки конечно увеличивается, но качество ухудшается и вероятность стыковки возрастает в разы! Элементарный перегрев ухудшает прочность сварного шва, увеличивает вероятность загрязненных участков (полипропилен прилипает к соплу и пригорает), часто случаются случаи заваривания внутреннего прохода трубы.
 Так называемая «задница» на жаргоне сантехников — это конец трубы, запаянный в фитинг, герметично или с небольшим расходом. Часто такое место соединения становится причиной катастрофически низкого напора воды или плохого прогрева отопительных приборов. «Рывки» появляются в результате превышения температуры и времени пайки: установить высокую температуру паяльника или слишком долго нагревать детали, а иногда и то, и другое.
Еще одна причина повышенной температуры в паяльнике — нежелание напрягать грудные мышцы — нормальная температура пайки и качественный полипропилен заставляют немного напрячься!
Поэтому для правильного выполнения процесса необходимо соблюдать как температуру, так и время нагрева свариваемых деталей. Время нагрева трубы и фитинга зависит от диаметра. Данные приведены в следующей таблице и действительны для любого типа полипропиленовой трубы.
Таблица времени нагрева, сварки и охлаждения полипропиленовых труб и фитинговВремя Диаметр трубы (внешний), мм
| двадцать | 25 | 32 | 40 | пятьдесят | 63 | 75 | |
| Время нагрева, сек | 5 | 7 | 8 | 12 | 18 | 24 | тридцать |
| Время сварки, сек | 4 | 4 | 6 | 6 | 6 | 8 | 8 |
| Время перезарядки, сек | 120 | 120 | 220 | 240 | 250 | 360 | 400 |
Данные в таблице действительны для температуры окружающей среды 20 ℃. Вообще температура пайки может меняться в зависимости от температуры окружающей среды, собственно для этого на паяльнике и есть регулятор. Однако на начальном этапе не стоит заморачиваться различными коэффициентами, а усвоить простую истину: сварку нужно производить с нагревом!
Опытные мастера регулируют температуру в небольших пределах в зависимости от качества труб, а время нагрева зависит от окружающей среды. Другими словами, при температуре воздуха всего 5℃ время нагрева увеличивается, например, с 5 секунд (для трубы 20мм) до 7-8, температура паяльника не меняется.
После некоторого опыта сварки качественных труб по таблице выше возникает «чувство» материала, ощущение недогретого или перегретого сварщика. Только после этого можно начинать экспериментировать с температурой пайки, естественно в небольших пределах.
Для того, кто уже пробовал сваривать трубы своими руками, может возникнуть очень важный вопрос: сколько времени отводится на соединение двух деталей под сварку после снятия их с патрубка?
Ответ на этот вопрос содержится в действующих технических рекомендациях ТР 125-02. Технологическая пауза для диаметров 20-25 мм составляет 4 секунды, для 32-50 мм. 6 секунд и 8 секунд для диаметров 63-90 мм. Однако у меня есть мнение, основанное на личных ощущениях от материала, что эти цифры завышены, в два раза больше. Хотя, подчеркну, пауза во многом зависит от конкретного материала: полипропилен разных производителей теряет эластичность с разной скоростью в течение нескольких секунд.
Как правильно паять полипропилен — инструкция
Вы должны действовать последовательно, в этом случае снижается вероятность совершить ошибку.
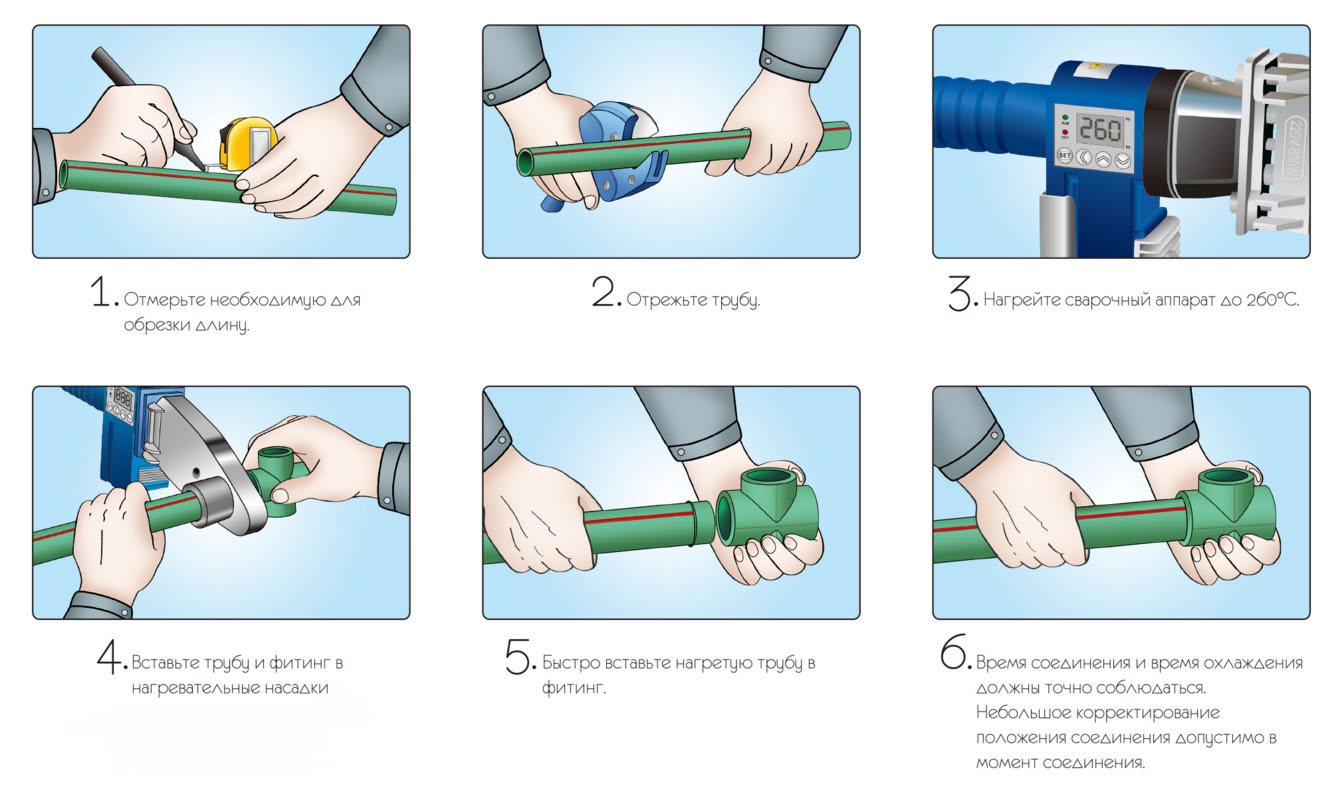
Пошаговая инструкция сварки полипропиленовых труб Инструкция по сварке :
- Подготовьте комнату. Поскольку при сварке выделяются токсичные вещества, необходимо обеспечить эффективную циркуляцию воздуха.
- Края коммуникаций после обрезки обрабатываются триммером или кромкорезом. Делают фаски, это облегчает соединение труб.
- Материалы обезжириваются: очищаются от пыли, обрабатываются уайт-спиритом. Продолжать работу следует, когда поверхность полностью высохнет.
- Включите паяльник, предварительно установив температуру на необходимый уровень (+260°С).
- Когда на корпусе сварочного аппарата загорится зеленая лампочка, можно приступать к сварке. На втулку форсунки устанавливается труба, на патрон устанавливается штуцер.
- При этом нагреваются 2 элемента будущего трубопровода – фитинг, труба.
- Выждав время, указанное в таблице выше, трубка и формованный элемент снимаются с патрубков и соединяются между собой. При этом детали должны оставаться неподвижными. Коммуникации присоединяются к заранее нанесенной продольной линии. Малейшее смещение еще не затвердевшего полипропилена приведет к разрушению молекулярных связей. В будущем это может привести к протечке.
Официальная инструкция по сварке полипропилена. Его можно скачать в формате PDF.
Таблица пайки полипропиленовых труб
| Диаметр трубы, мм | Длина нагревательной секции, мм | Длительность периода сварки, сек | ||
| Засветка трубки в сопле сварочного аппарата | При соединении участков трубы | При затвердевании полипропилена | ||
| шестнадцать | 12 | 4-5 | 4 | 120 |
| двадцать | 14 | 5 | ||
| 25 | пятнадцать | 6-7 | 6 | |
| 32 | шестнадцать | 8 | 240 | |
| 40 | 18 | 10-12 | ||
| пятьдесят | двадцать | 18 |
Время нагрева и выдерживание ПП труб при определенной температуре сварщика гарантирует высокое качество шовного соединения. Слабое отопление не позволит провести ровные коммуникации. Соединить трубы в этом случае будет невозможно.
Соединение труб пайкой с армированием
Рабочая температура коммуникаций для холодного водоснабжения колеблется в пределах -10…+90°С. Под воздействием теплоносителя труба изгибается, так как происходит интенсивное линейное расширение. Итак, для отопления нужно использовать трубы, отличающиеся более подходящими характеристиками.

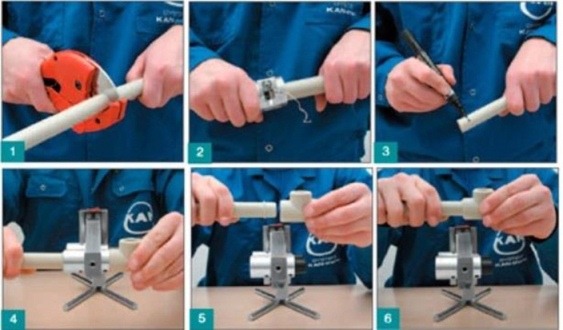
1 — отрезать нужную длину трубы. 2 — швеей снять арматуру. 3 — маркировка направления. 4 — нагревать трубу и фитинг. 5, 6 — соединение трубопровода с фитингом и креплением.Поэтому в условиях воздействия высоких температур применяют изделия, армированные стекловолокном или алюминием. Такие трубы являются многослойными изделиями: поверх полимерного изделия наносится тонкий слой стекловолокна и покрывается слоем полипропилена. Преимущества:
- относительная стабильность линейного расширения, даже под воздействием высоких температур геометрия изделия изменяется незначительно;
- способность выдерживать давление до 10 атм, для сравнения, в многоквартирных домах меньше страдают коммуникации (6-8 атм);
- за счет наличия армирующего слоя увеличивается срок службы трубы;
- трубы с внутренним армированием устойчивы к высоким температурам, при которых классический вариант коммуникаций начинает плавиться.
Технология сварки армированных труб не отличается от способа соединения неармированных коммуникаций за единственным исключением: на подготовительном этапе торцы изделий необходимо очистить от армирующего слоя, для чего используют триммер или бритву. После подготовки трубы обезжириваются, затем прогреваются паяльником и соединяются.
Правила пайки ПП, позволяющие избежать ошибок
- Диаметр полипропиленовой трубы выбирается по таблице размеров;
- перед работой подготавливают все необходимое, т к пайка делается быстро, времени на подготовку в процессе монтажа не будет, паяльник включают, когда коммуникации уже отрезаны;
- сварочный аппарат должен быть надежно закреплен на горизонтальной поверхности, от этого будет зависеть качество шва, такие агрегаты снабжены специальными креплениями, но некоторые модели устанавливаются ненадежно, поэтому нужно их фиксировать дополнительно;
- температура плавления полипропилена значительно ниже значения, выставленного в настройках сварочного аппарата, такая разница обусловлена необходимостью быстрого размягчения трубы, достаточной считается температура +260°С;
- температурный режим не должен изменяться при использовании более крупных изделий, при сварке ПП труб температура нагрева не меняется с увеличением диаметра коммуникаций, из таблицы выше можно узнать, что размеры изделий определяют только продолжительность нагрева материала;
- ориентироваться нужно по индикации: красный свет говорит о том, что ТЭН включился, зеленый – о достижении заданной температуры;
- пользователи часто пропускают этап обезжиривания материала, однако наличие пыли, капель воды в зоне реза может стать причиной ослабления шва, так как структура материала становится более пористой;
- при монтаже трубопровода сложной конфигурации необходимо соединять трубы под разными углами, их также поворачивают относительно друг друга; чтобы не нарушать соосность изделий, рекомендуется сначала определить точное положение коммуникаций, затем они предварительно устанавливаются (без использования паяльника), на этом этапе необходимо провести маркировочную полосу вдоль центральную линию через 2 соединенные части.
Следует учитывать, что тонкостенные трубы нагреваются быстрее. Это значит, что период работы паяльника сокращается в 2 раза. Если изучается вопрос о том, при какой температуре сваривать такие трубы, следует помнить, что значение этого параметра не зависит от габаритов изделия. Тонкостенные коммуникации соединяются между собой в тех же температурных условиях, что и толстостенные.
Влияние ошибок на качество сварки
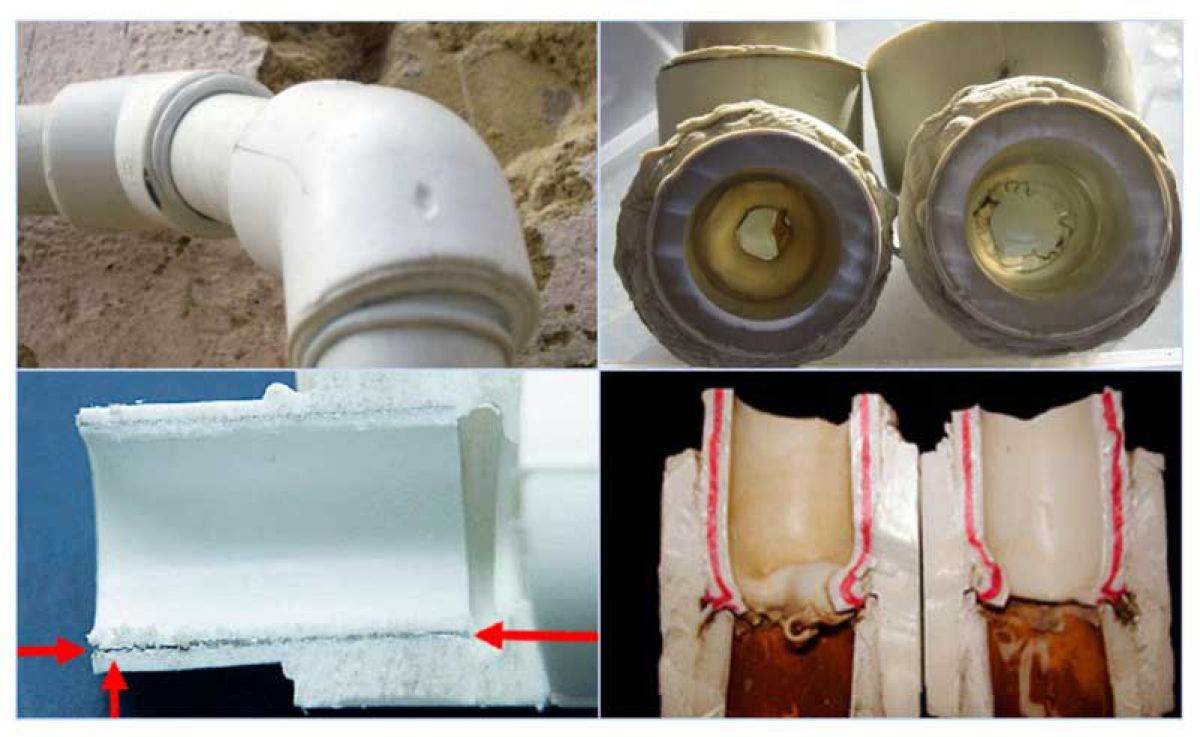
Вот что бывает при неправильной сварке ПП труб!
Наиболее распространенные нарушения сварочного процесса:
- поверхности не обезжириваются, в результате снижается качество шовного соединения;
- угол среза трубы и фитинга не соответствует 90°;
- недостаточное углубление трубы в штуцере или, наоборот, коммуникации загоняются в формованный элемент до упора, в результате внутри образуется большой шов, который затрудняет протекание жидкости;
- нарушение технологии нагрева – трубы находились в патрубках очень мало или, наоборот, долго, в обоих случаях качество шовного соединения будет плохим;
- при соединении армированных труб армирующий слой на конечном участке был удален не полностью, в результате этот материал будет препятствовать расплавлению полипропилена, такой шов будет ломким или вообще не будет работать;
- после стыковки исправили положение деталей, что привело к снижению надежности шва; во избежание таких последствий необходимо выдержать время после соединения трубы и фитинга, обеспечив неподвижность деталей.
Ошибки во время пайки
Иногда при сварке возникают различные проблемы. Они могут быть связаны со следующими ошибками:
- материал не очищен от жирной пленки;
- сделан неправильный угол среза кусков;
- недостаточно или чрезмерно нагретые детали;
- конец трубы свободно сидит в раме фитинга;
- армированный слой не полностью снимается с трубы;
- положение деталей корректируется после затвердевания материала.
Влияние ошибок на качество сварки
Несоблюдение технологии сварки имеет негативные последствия. Это вызывает внутреннюю деформацию, при которой расплавленный полипропилен препятствует внутреннему проходу трубы. Впоследствии узел выходит из строя. В этой области появляются завалы, препятствующие движению воды.
Ошибки при сварке приводят к некачественному соединению


